 Skontaktuj się
 Polskie


Arkusz z włókna szklanego epoksydowego: proces, a nie tylko materiał
Arkusze z włókna szklanego epoksydowego nie wychodzą z pojedynczej formy. Są wynikiem połączenia inżynierii tekstylnej z chemią termoutwardzalną, a proces ten determinuje wszystko, od wytrzymałości dielektrycznej po długoterminową stabilność wymiarową. Jeśli określiłeś płyty izolacyjne dla akumulatorów, rozdzielnic lub osprzętu PCB, polegałeś już na tym procesie. Należy do tej samej rodziny producentów, co laminaty węglowe i aramidowe, ale w przypadku tkaniny szklanej i żywicy epoksydowej bilans kosztów, izolacji i wytrzymałości mechanicznej jest inny.
Bezpośrednią odpowiedzią na pytanie „jak wytwarza się arkusz z włókna szklanego epoksydowego” jest to, że arkusz jest wytwarzany poprzez impregnację tkanej tkaniny ze szkła E żywicą epoksydową, układanie warstw pokrytych żywicą i utwardzanie ich pod wpływem ciepła i ciśnienia. Za tym prostym opisem kryją się etapy wymagające ścisłej kontroli lepkości żywicy, temperatury suszenia, ciśnienia płyty dociskowej, szybkości chłodzenia i czasu utwardzania.
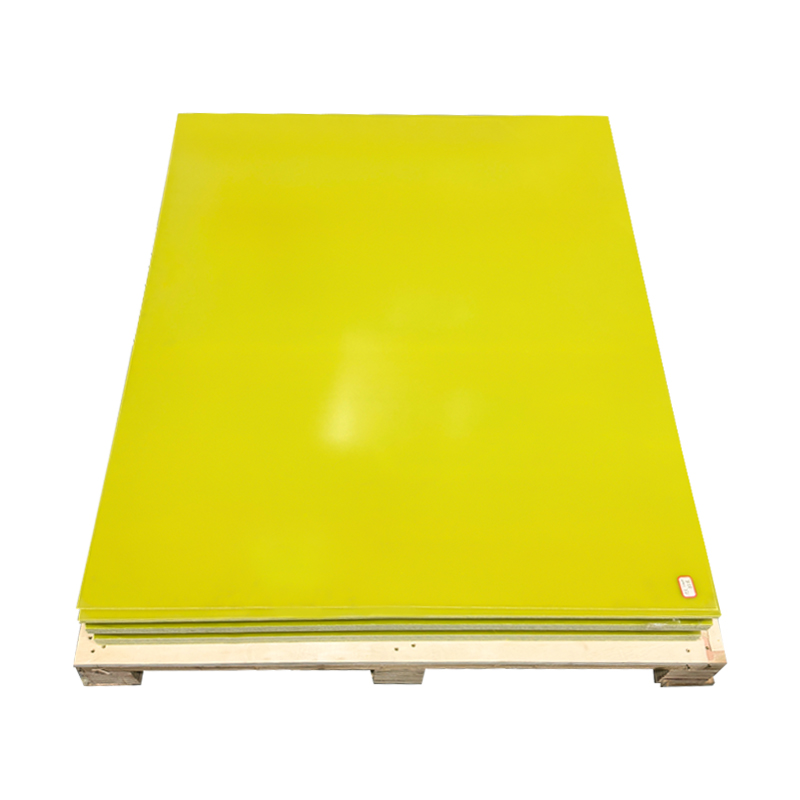
Najpopularniejszą formą handlową jest arkusz izolacyjny z włókna szklanego epoksydowego , wciśnięty w płaskie panele w celu izolacji elektrycznej i części mechanicznych o dużym obciążeniu.
 Producenci niestandardowych płyt izolacyjnych z żywicy epoksydowej z włókna szklanego, fabryka Oferujemy niestandardową płytę izolacyjną z żywicy epoksydowej z włókna szklanego, Jiangyin Dongli New Materials Technology Co., Ltd to chińska płyta izolacyjna z żywicy epoksydowej... Zobacz produkt →
Co wchodzi w skład arkusza z włókna szklanego epoksydowego
Tkanina z włókna szklanego
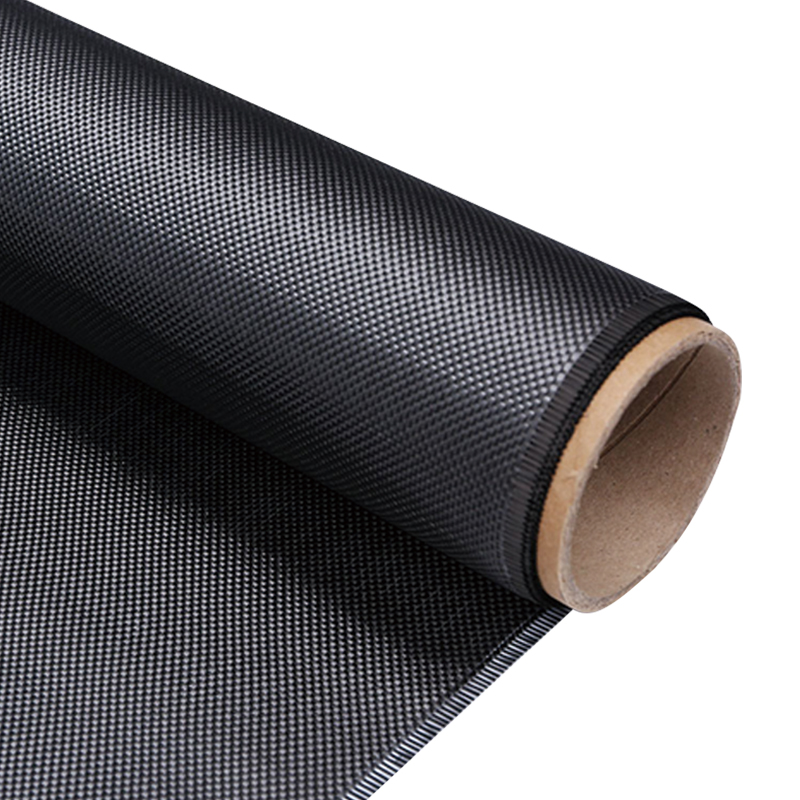
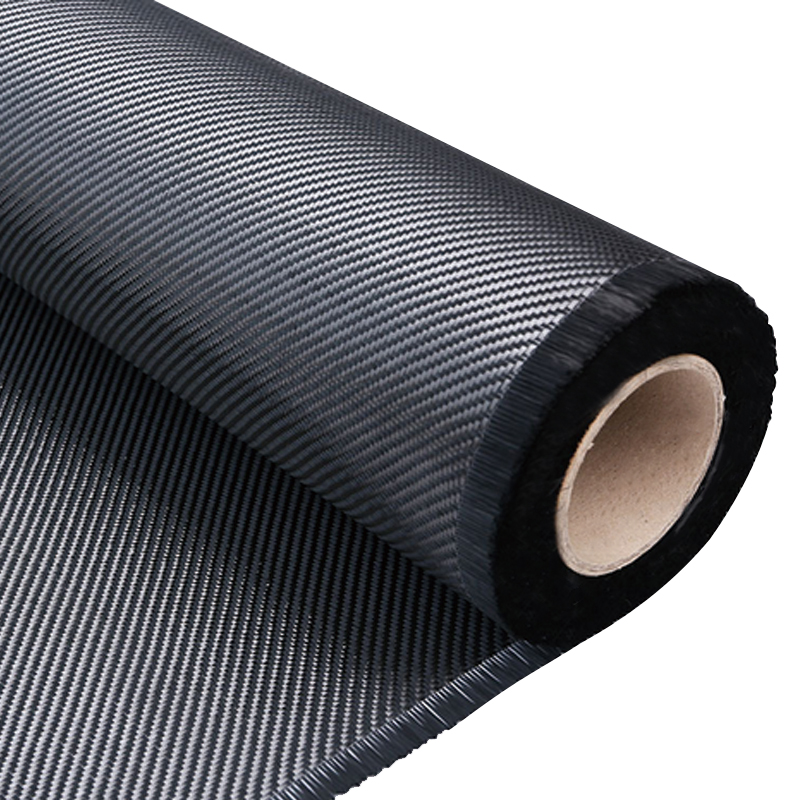
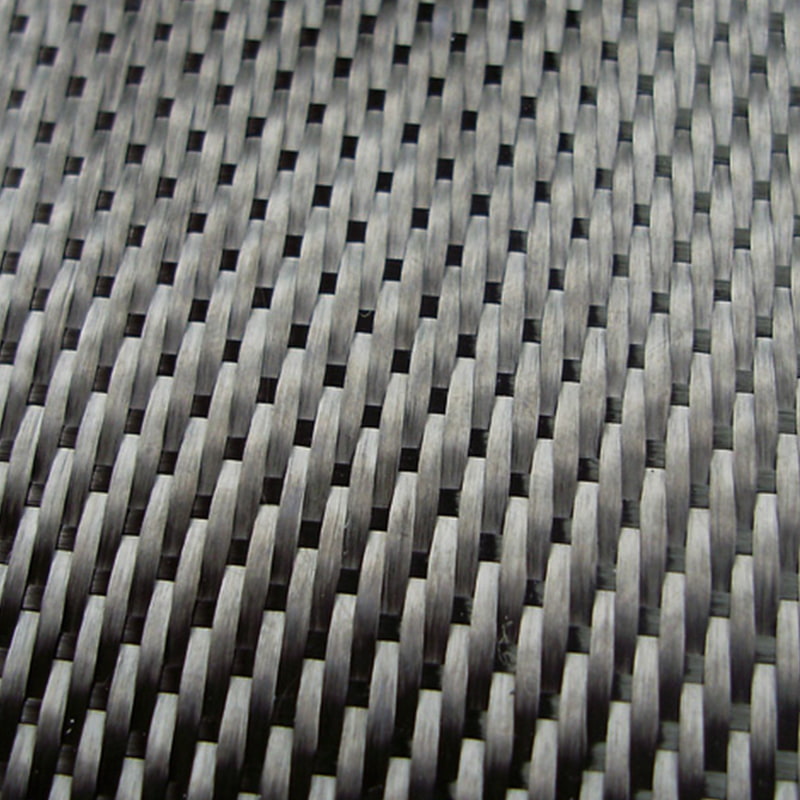
Większość arkuszy z włókna szklanego epoksydowego wykorzystuje przędzę z ciągłego włókna szklanego E, wybraną pod kątem wysokiej rezystancji elektrycznej i opłacalności. Przędza jest skręcona lub lekko skręcona, a następnie tkana w zrównoważony splot płócienny lub czasami diagonalny dla lepszego dopasowania, o gramaturze zwykle od 100 do 300 g/m². Płaski splot zapewnia gładszą powierzchnię i lepszą stabilność wymiarową, podczas gdy diagonalny może łatwiej dopasowywać się do zakrzywionych narzędzi. Przed laminowaniem tkaninę poddaje się czyszczeniu na gorąco w celu usunięcia smarów tkackich, a następnie traktuje silanowym środkiem sprzęgającym. Klejenie to tworzy most chemiczny pomiędzy powierzchnią szkła a matrycą epoksydową; bez tego laminat może się rozwarstwić, ponieważ żywica nie będzie w stanie chwycić gładkich włókien. Podstawowa logika tkania i obróbki powierzchni jest podobna do produkcja tkanin technicznych z innych wysokowydajnych kompozytów .
System żywicy epoksydowej
Żywica epoksydowa zapewnia izolację elektryczną arkusza, odporność chemiczną i tolerancję cieplną. Większość preparatów wykorzystuje dwufunkcyjną żywicę epoksydową, taką jak bisfenol A lub bisfenol F, w połączeniu z utwardzaczem, przyspieszaczem i dodatkami zmniejszającymi palność. Rozpuszczalniki lub reaktywne rozcieńczalniki obniżają lepkość na tyle, że tkanina szybko zwilża się w kąpieli impregnacyjnej. Skład żywicy ustala również temperaturę roboczą: standardowy system bisfenolu A osiąga po utwardzeniu temperaturę zeszklenia Tg wynoszącą około 130–150°C, podczas gdy nowolakowe systemy epoksydowe lub wielofunkcyjne systemy żywic mogą poprawić odporność na ciepło. Ze względów bezpieczeństwa elektrycznego powszechnie stosuje się halogenowaną żywicę epoksydową lub inny środek zmniejszający palność, aby osiągnąć klasę UL94 V0.
Jak powstaje arkusz z włókna szklanego epoksydowego: krok po kroku
Chociaż sekwencja produkcyjna jest standardowa, dokładne wartości zadane zmieniają się w zależności od składu żywicy, grubości blachy i wymaganych parametrów elektrycznych. Poniższe kroki opisują trasę przemysłową stosowaną w nowoczesnej fabryce kompozytów.
- Przygotowanie tkaniny. Tkaninę ze szkła E poddaje się kontroli, czyszczeniu cieplnemu i działaniu środka sprzęgającego, dzięki czemu powierzchnia jest gotowa do zwilżenia żywicą.
- Preparat do kąpieli żywicowej. Przed uruchomieniem linii epoksyd, utwardzacz, dodatki zmniejszające palność i rozpuszczalnik są mieszane, filtrowane i testowane pod kątem lepkości i czasu żelowania.
- Impregnacja i etap B. Tkanina szklana przechodzi przez zbiornik zanurzeniowy żywicy i pomiędzy rolkami dozującymi kontrolującymi pobieranie żywicy. Docelowa zawartość żywicy wynosi zazwyczaj 35–45% wagowych. Mokra szmatka przechodzi następnie przez wieżę suszarniczą w temperaturze 100–160°C, gdzie rozpuszczalnik odparowuje, a żywica osiąga stan suchy i lekko lepki. W tym momencie materiał nazywa się prepreg epoksydowy
 Niestandardowi producenci prepregów z włókna węglowego epoksydowego, fabryka Oferujemy niestandardowy prepreg z epoksydowego włókna węglowego, Jiangyin Dongli New Materials Technology Co., Ltd jest producentem prepregów z epoksydowego włókna węglowego w Chinach... Zobacz produkt → , produkt półutwardzony, który można przechowywać do późniejszej laminacji. Stopień zaawansowania sprawdza się na próbkach produkcyjnych, aby prepreg zachował odpowiednią płynność, kleistość i trwałość.
- Cięcie i układanie. Prepreg jest cięty na wymiar arkusza i układany w określonej liczbie warstw, aby osiągnąć docelową grubość. Typowa płyta o grubości 2 mm może wymagać od ośmiu do dziesięciu warstw, podczas gdy płyta o grubości 50 mm wymaga znacznie więcej. Układanie odbywa się w czystym pomieszczeniu o kontrolowanej temperaturze; w tej fabryce obszar prasy jest oddzielony od obszaru układania, aby uniknąć zatrzymywania pyłu pomiędzy warstwami.
- Prasowanie na gorąco. Stos umieszcza się w rozgrzanej prasie. Temperaturę i ciśnienie podnosi się według kontrolowanej krzywej. Żywica przepływa, zwilża pozostałe włókna, wypełnia puste przestrzenie i sieciuje, tworząc sztywną termoutwardzalną sieć. Nacisk często stosuje się w dwóch etapach: niższe ciśnienie początkowe pozwala na rozprowadzenie żywicy, a następnie wysokie ciśnienie zagęszcza laminat do jego końcowej gęstości.
- Chłodzenie, przycinanie i kontrola. Panel jest chłodzony pod ciśnieniem, aby zapobiec wypaczeniu, a następnie przycinany na wymiar. Grubość, wady powierzchni i, w przypadku klas elektrycznych, właściwości dielektryczne są sprawdzane przed wysyłką. Niektóre płyty są szlifowane powierzchniowo w celu zaostrzenia tolerancji grubości, gdy będą używane do precyzyjnych przyrządów lub osprzętu PCB.
Kluczowe parametry procesu decydujące o jakości arkusza
Większość różnic między spójnym arkuszem a problemem związanym z jedną partią wynika z tego, jak ściśle fabryka kontroluje proces. W tabeli wymieniono parametry, które należy zmierzyć w każdej serii produkcyjnej.
| Parametr | Typowy zasięg | Dlaczego to ma znaczenie |
|---|---|---|
| Masa powierzchniowa tkaniny szklanej | 100–300 g/m² | Kontroluje wchłanianie żywicy, wytrzymałość mechaniczną i przyrost grubości na warstwę. |
| Zawartość żywicy po wyschnięciu | 35–45% wagowych | Równoważy wytrzymałość dielektryczną i wytrzymałość na ścinanie międzywarstwowe. |
| Temperatura suszenia impregnatu | 100–160°C | Usuwa rozpuszczalnik bez nadmiernego przesuwania żywicy przed nałożeniem warstwy. |
| Temperatura utwardzania | 150–180°C | Określa gęstość usieciowania i temperaturę zeszklenia. |
| Ciśnienie utwardzania | 3–10 MPa | Eliminuje powietrze, zagęszcza warstwy, zapobiega powstawaniu pustych przestrzeni i rozwarstwianiu. |
| Czas utrzymywania utwardzania | 60–150 minut | Zapewnia równomierną reakcję w całym stosie, zwłaszcza w przypadku grubych desek. |
Najczęściej sprawdzanym numerem jest stosunek żywicy do włókna ; nawet kilka punktów procentowych dryfu zmienia zachowanie skrawania, wytrzymałość dielektryczną i tolerancję grubości. W przypadku grubych płyt faza chłodzenia jest równie ważna: zbyt szybkie schładzanie po utwardzeniu powoduje powstawanie naprężeń wewnętrznych w pobliżu krawędzi. Dobry proces polega na schładzaniu pod ciśnieniem i może obejmować etap utwardzania końcowego w celu ustabilizowania laminatu przed obróbką.
Kontrola jakości i wybór dostawcy
Dla kupującego proces ten ma znaczenie, ponieważ przewiduje wartości z arkusza danych. Panel dociśnięty ze zbyt małym naciskiem może ukryć drobne puste przestrzenie, które osłabiają płytę i tworzą ścieżki dla ścieżek elektrycznych. Arkusz o niezrównoważonej zawartości żywicy może przejść kontrolę wizualną, ale nie po obróbce. Zatem pierwszym pytaniem nie jest tylko nazwa oceny w arkuszu, ale to, czy proces związany z tą oceną jest rzeczywiście monitorowany.
Oceniając dostawcę, poproś o dokumentację dotyczącą palności (UL94 V0), wytrzymałości na zginanie, wytrzymałości dielektrycznej i tolerancji grubości. W przypadku elementów obrobionych maszynowo sprawdź jakość krawędzi i czy płyta została wystarczająco utwardzona, aby pozostała płaska po cięciu lub tłoczeniu. Zapytaj także, czy fabryka może dostarczyć niestandardowe rozmiary, ponieważ kompleksowa fabryka zajmująca się tkaniem i prasowaniem z większym prawdopodobieństwem dostosuje styl szkła i zawartość żywicy niż ta, która tnie tylko importowaną deskę.
Integracja pionowa robi wymierną różnicę. Fabryka kontrolująca tkanie, obróbkę żywicy, przygotowanie prepregu, prasowanie na gorąco i wykańczanie może prześledzić defekt aż do jego źródła i naprawić go, zanim stanie się wzorem. Dlatego działamy jako kompleksowy producent materiałów kompozytowych : Jiangyin Dongli New Materials Technology Co., Ltd. obsługuje cały łańcuch w jednym zakładzie, przy wsparciu 24 pracowników technicznych, dziesięciu linii produkcyjnych i hali produkcyjnej o powierzchni 32 000 m² z warsztatami o kontrolowanej temperaturze i powierzchnią czystą klasy 100 000.
Jeśli potrzebujesz standardowych arkuszy lub niestandardowych płyt laminowanych do osprzętu akumulatorów, rozdzielnic, izolacji transformatora lub osłon mechanicznych, pierwszą specyfikacją, którą należy zrozumieć, jest proces produkcyjny. Dzięki kontroli pełnego przepływu możemy dostosować styl szkła, zawartość żywicy i grubość do docelowego zastosowania, a także możemy przetworzyć utwardzony arkusz na niestandardowe części obrobione maszynowo.
 +86-13961668677

 Nr 61, Xingyuan Road, Jiefang Village, Gushan Town, Jiangyin City, Prowincja Jiangsu, Chiny.
